3D列印失敗怎麼辦?先做這 3 件事快速排查
3D列印看似只要把模型丟進切片軟體、按下列印就能完成,但實際操作時,翹曲、拉絲、不出料、層與層分離、模型歪掉、表面粗糙等狀況都很常見。遇到問題時,最容易犯的錯就是一次修改太多參數,結果反而不知道真正原因在哪裡。比較有效率的方式,是先從材料、平台與出料三個方向開始確認,再逐步縮小問題範圍。
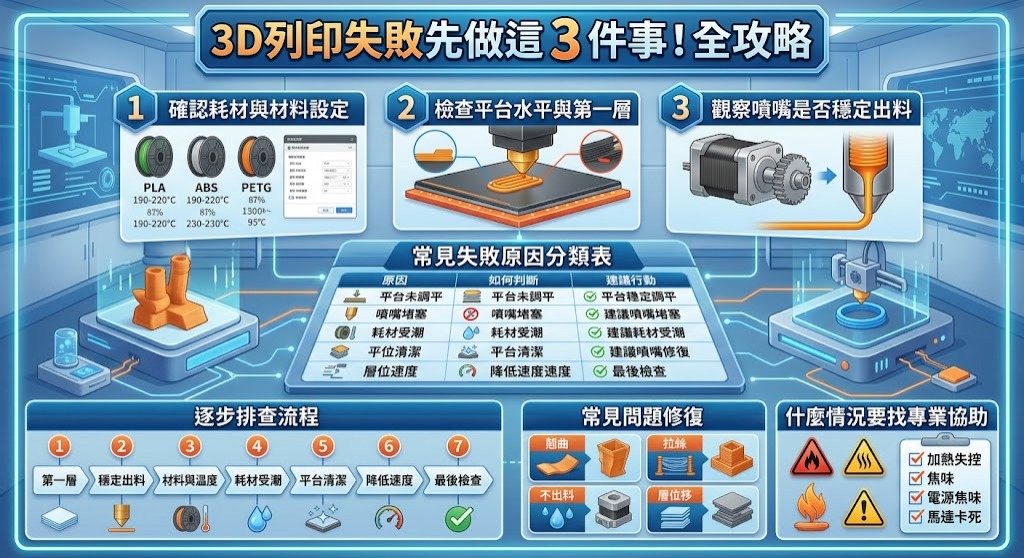
先做這 3 件事:
確認耗材與材料設定:PLA、PETG、ABS、TPU 等材料所需溫度不同,切片參數若用錯,很容易直接列印失敗。
檢查平台水平與第一層:第一層如果黏不住、噴嘴離平台太高或太低,後續再好的設定也很難補救。
觀察噴嘴是否穩定出料:若耗材無法順利擠出、出料忽多忽少,先處理堵頭、送料與耗材受潮問題。
如果這三項檢查後仍有問題,不要急著換機器。大多數桌上型 3D列印異常,都可以從第一層、噴嘴溫度、平台溫度、回抽、列印速度、散熱與耗材狀態逐一排查。只要一次調整一個變數,通常更容易找到真正原因。
3D列印常見失敗原因分類表
不同的 3D列印失敗現象,背後原因並不相同。先從「看到什麼問題」去反推可能原因,比盲目重新切片或重印有效。以下整理常見狀況、判斷方式與建議行動。
平台未調平
如果3D列印第一層出現有些地方太薄、有些地方完全黏不到平台,可能是平台水平沒有調整好。建議重新確認平台水平,並檢查 Z Offset 是否適當,讓噴嘴與平台保持合理距離。
噴嘴距離不正確
如果第一層線材看起來像懸空,通常可能是噴嘴離平台太遠;如果線材被壓得過扁,甚至噴嘴與平台發生摩擦,則可能距離太近。可以透過微調 Z Offset 進行測試。
噴嘴堵塞
如果3D列印過程中完全不出料、出料斷斷續續,或擠出馬達持續打滑,可能與噴嘴堵塞有關。建議先停止列印,檢查噴嘴與耗材路徑,確認是否存在殘料或異物阻塞。
溫度設定錯誤
如果成品表面粗糙、層與層之間黏著不足、拉絲嚴重,或模型細節表現不穩定,可以檢查噴嘴與平台溫度。不同3D列印材料需要不同的溫度範圍,建議以耗材製造商提供的建議值作為測試起點。
耗材受潮
如果列印時噴嘴附近出現細小爆裂聲,成品表面同時出現小孔、氣泡感或毛糙現象,可以檢查耗材是否受潮。建議將耗材密封保存,並搭配適當的乾燥方式維持材料狀態。
回抽設定不適合
如果模型不同區域之間出現大量細絲,可能與回抽設定、噴嘴溫度或耗材狀態有關。可以先確認耗材是否乾燥,再逐步調整回抽距離與速度,並搭配溫度測試找出較合適的設定。
平台黏著不足
如果模型一開始能正常列印,但進行到中途後角落逐漸翹起,甚至被噴嘴撞離平台,通常需要檢查平台清潔程度、第一層設定與材料特性。模型底面較小時,也可以考慮使用 Brim 增加接觸面積。
列印速度過快
如果3D列印成品出現轉角變形、表面震紋、細節模糊或欠擠出,可以嘗試降低列印速度與加速度。速度並不是越快越好,需要配合機器結構、材料、噴嘴尺寸與熱端的出料能力。
3D列印逐步排查流程:7 個步驟找出問題
步驟 1:先看第一層是否正常
第一層幾乎決定整次 3D列印是否成功。正常第一層應該均勻貼在平台上,線條之間可以互相連接,但又不會被噴嘴壓到幾乎透明。如果線材只是輕輕放在平台上,代表噴嘴可能太高;如果噴嘴刮平台、完全擠不出料,則可能太低。這時應優先重新調整平台水平與 Z Offset。
步驟 2:確認噴嘴是否穩定出料
將噴嘴加熱至材料適合的溫度後,手動擠出少量耗材,觀察材料是否能穩定向下流出。如果線材歪向一側、忽粗忽細,或擠出馬達發出喀喀聲,可能有部分堵塞、送料阻力過大或耗材路徑不順。這時應先停止長時間列印,處理出料問題。
步驟 3:核對材料與溫度設定
不同 3D列印材料的特性不同。即使都是 PLA,不同品牌與顏色也可能需要略微不同的噴嘴溫度。溫度太低可能造成層與層黏著不足、欠擠出;溫度太高則可能增加拉絲、垂料與表面瑕疵。比較好的方式是以耗材廠商建議範圍為起點,再利用溫度塔逐步找出適合自己的設定。
步驟 4:檢查耗材是否受潮
如果 3D列印時噴嘴附近持續出現細小爆裂聲,成品表面又有小孔、顆粒、毛邊,就要懷疑耗材吸收了空氣中的水氣。部分材料比 PLA 更容易受潮,因此長時間不用時應放入密封袋、乾燥箱或搭配乾燥劑保存。若耗材已明顯受潮,應使用適合材料的方式進行乾燥。
步驟 5:檢查平台清潔與黏著性
平台上的手油、灰塵與殘留材料,都可能讓第一層黏不住。列印前可以依平台材質採取合適方式清潔,並避免一直用手摸列印區域。若模型底面很小或材料本身容易翹曲,也可以在切片時加入 Brim,提高與平台的接觸面積。
步驟 6:降低速度再測試一次
速度越快不代表效率一定越高。如果機器結構、熱端流量、耗材或模型特徵無法配合,高速列印反而容易造成欠擠出、震紋、轉角變形與尺寸誤差。遇到問題時,可以先降低外牆速度、第一層速度與整體加速度,確認是否改善,再逐步往上調整。
步驟 7:最後再檢查切片與機械結構
如果材料、噴嘴、平台與溫度都正常,仍然出現層位移、尺寸錯誤或表面週期性波紋,就要檢查皮帶張力、滑輪、螺絲、導軌與切片參數。此時建議一次只修改一個參數,例如回抽、流量、速度或加速度,避免同時改太多,導致無法判斷哪個設定真正有效。
3D列印常見問題怎麼修復?從現象快速找解法
3D列印翹曲:模型角落一直浮起來
翹曲通常和第一層黏著、材料收縮與環境溫差有關。先確認平台是否乾淨、第一層是否壓得適中,再確認平台溫度是否符合材料需求。如果是容易收縮的材料,也要避免冷風吹向模型。必要時可以增加 Brim,讓模型底部有更大的固定面積。
3D列印拉絲:模型中間都是細絲
拉絲通常和噴嘴溫度、回抽與耗材受潮有關。可以先確認耗材乾燥,再逐步降低噴嘴溫度,並用回抽測試模型校正回抽距離與速度。不要一次大幅提高回抽,因為過度回抽也可能增加堵塞或送料不穩的機率。
3D列印不出料:噴嘴完全沒有材料
先確認料盤沒有打結,再看送料齒輪是否真正帶動耗材。如果耗材有被齒輪磨出深痕,可能是噴嘴堵塞或送料阻力太大。若加熱後仍然無法手動擠出,就需要進一步處理堵頭,而不是持續讓擠出馬達硬推。
3D列印層位移:模型突然往旁邊錯開
層位移多半要從機械運動系統找原因,包括皮帶太鬆、滑輪固定不良、移動阻力過大,或速度與加速度過高。先關機檢查 X、Y 軸移動是否順暢,再確認皮帶與固定螺絲是否正常,之後用較保守速度重新測試。
哪些 3D列印問題應該找專業人員?
一般參數問題可以自行排查,但如果涉及電源、加熱系統、線路或反覆機械故障,就不建議持續拆解。尤其當設備仍在保固期內,擅自拆除部分零件也可能影響後續維修權益。
出現以下警訊,建議停止使用並安排檢查:
加熱端溫度異常上升或完全無法控制。
電源、接頭或線材出現焦味、變色、熔化。
平台或噴嘴加熱反覆異常。
馬達頻繁卡死、過熱或無法正常移動。
換過噴嘴、重新校正後仍長期嚴重欠擠出。
機器發生碰撞、撞頭或軸向定位異常。
設備更新韌體後無法正常啟動或控制。
如果只是切片參數問題,可以保留失敗模型、切片設定與照片,再向設備商或 3D列印服務商詢問。能提供「使用材料、噴嘴尺寸、噴嘴溫度、平台溫度、列印速度與失敗位置」等資訊,通常更容易快速判斷問題。
3D列印日常保養與使用注意事項
想降低 3D列印失敗率,與其每次出問題才重新調參數,不如建立固定的列印前檢查習慣。尤其同一台機器使用久了,平台、噴嘴、皮帶與耗材狀態都會慢慢改變,原本能成功的設定不代表永遠不需要調整。
每次列印前確認平台乾淨,避免油污影響第一層。
定期確認平台水平與 Z Offset 是否跑掉。
耗材不用時密封保存,降低吸濕機率。
不同材料建立不同切片設定檔,不要全部共用。
定期觀察噴嘴磨損與堵塞情況。
檢查皮帶、滑輪、螺絲是否鬆動。
更換耗材品牌後先印測試件,不要直接印大型模型。
修改參數時一次只改一項,並記錄修改前後結果。
3D列印真正的重點不是完全不失敗,而是建立可以快速定位問題的方法。當你能從第一層、材料、溫度、出料、速度與機械結構依序排查,即使換了新材料或新模型,也能比較快找出適合的設定。如果反覆調整仍無法改善,與其持續浪費耗材,更適合整理設定與異常現象後,尋求設備商或專業 3D列印服務人員協助。
3D列印常見問題 FAQ
Q1:3D列印第一層黏不住怎麼辦?
先檢查平台是否乾淨、平台是否水平,以及 Z Offset 是否正確。若模型底面較小,也可以考慮使用 Brim 增加接觸面積。
Q2:3D列印一直拉絲是什麼原因?
常見原因包括噴嘴溫度偏高、回抽設定不適合或耗材受潮。建議逐項測試,不要一次大幅修改多個參數。
Q3:3D列印噴嘴不出料怎麼處理?
先確認耗材沒有打結、送料齒輪能正常推料,再檢查噴嘴是否堵塞。如果加熱後仍無法順利擠出,就應先處理堵塞問題。
Q4:為什麼 3D列印模型會翹起來?
常見原因是平台黏著不足、材料冷卻收縮或環境溫差太大。可先改善第一層、平台溫度與周圍氣流。
Q5:3D列印表面很粗糙正常嗎?
若表面明顯比平常粗糙,可以檢查耗材是否受潮、噴嘴是否部分堵塞,以及流量、速度與溫度是否適合目前材料。
Q6:3D列印耗材需要防潮嗎?
需要。不同材料吸濕程度不同,但長時間暴露在潮濕環境都可能影響列印品質,建議密封並搭配乾燥劑保存。
Q7:3D列印速度越快越好嗎?
不一定。速度越高,對機械結構、熱端流量與控制能力要求也越高。若出現震紋、欠擠出或尺寸偏差,可以先降低速度測試。
Q8:3D列印為什麼會層位移?
可檢查皮帶張力、滑輪固定、軸向移動是否順暢,以及列印速度或加速度是否過高。
Q9:換不同品牌耗材需要重新調參數嗎?
建議重新測試。即使同樣標示 PLA,不同品牌、配方與顏色仍可能有不同的最佳溫度、流量與回抽設定。
Q10:3D列印問題什麼時候應該送修?
若出現加熱失控、焦味、線材或接頭熔化、馬達異常過熱、無法正常定位,或多次校正仍有嚴重機械問題,建議停止使用並找專業人員檢查。